


采油树阀体法兰与接管短节的焊接,是连接井口设备与外部管线的重要环节。焊接接头不仅需要满足结构连接和密封相关的质量要求,还要适应实际工况条件对材料性能及焊接质量的要求,例如耐高温高压、耐腐蚀等。如何克服接管短节材质双相不锈钢、铬钼合金钢的焊接难点,确保材料原有特性,保证焊接质量一贯性的同时提高中厚壁管道的焊接填充效率,宝利苏迪MUIV全自动热丝管焊机,配合自动氩弧焊接电源给出可靠解决方案。
采油树接管短节焊接需要达到哪些要求?
采油树是油气井口控制系统的重要组成部分,通常由四通主体、阀门、法兰及相关连接部件组成。接管短节连接阀体、法兰与外部管线,形成流体通道,并实现设备与管线之间的连接过渡。
采油树应用于陆地及海上油气开采场景,需要面临高温、高压、腐蚀性介质等复杂工况,因此接管短节多采用管线钢、双相不锈钢、铬钼合金钢等材质,管外径可大至 219 mm、壁厚可厚至 30 mm。接头焊接质量不仅关系到连接部位的可靠性,还需满足设计要求,并通过相应的质量检验,确保接头的力学性能、耐腐蚀性能及整体质量符合项目要求。
采油树接管短节焊接有哪些关键难点?
Ø双相不锈钢热输入控制严格
双相不锈钢的组织由铁素体和奥氏体组成。焊接热循环会影响焊缝及热影响区的组织状态;热输入、冷却速度或层间温度控制不当,可能影响接头的力学性能与耐腐蚀性能,从而影响管道的使用安全与使用寿命。
Ø多层多道手工焊接难度高
中厚壁接头通常需要通过多层多道焊接完成填充。随着焊接位置、焊道数量及填充阶段的变化,焊接速度、焊枪位置、送丝状态和层间温度等因素都会影响焊缝成形。手工焊接依赖操作者持续调整动作与参数。在重复生产中,各道焊缝之间的操作差异会增加过程控制难度,不利于持续保持稳定的焊接质量。
Ø生产效率是中厚壁管道焊接的重要考量之一
中厚壁接头填充量较大,通常需要多道焊接,填充阶段往往占据较多作业时间。在满足焊接工艺和质量要求的前提下,如何减少重复操作、提高焊丝填充效率,是提升这类接头焊接生产效率的重要方向。
宝利苏迪可以提供什么解决方案?
一、焊接工艺开发能力 – 宝利苏迪60年焊接应用经验
宝利苏迪具备60余年的焊接应用经验,可为客户提供专家级焊接工艺,助力客户工艺评定。针对双相不锈钢焊接,我们从工艺角度选择合适焊接电流、电压、焊接速度及层间温度,匹配合适的焊丝与保护气体,通过参数设定尽可能低地控制焊接热量,以确保低铁氧体水平及材料原有耐高压、耐腐蚀性能。
二、设备保障确保热输入量的精确控制 – 宝利苏迪P6自动氩弧焊接电源
对于双相不锈钢等对焊接热输入较为敏感的材料,焊接参数的精准控制尤为重要。宝利苏迪 P6 高精度逆变焊接电源,可根据焊接工艺要求对相关参数进行设定与控制,为焊接过程提供稳定的参数控制基础。同时有助于减少焊接过程中的参数波动,使焊接电流、电压及焊接速度等参数按照设定要求执行。再配合层间温度控制及相应的工艺措施,能够更好地满足材料性能要求较高的接头对焊接过程的控制需求。
宝利苏迪P6焊接电源参数
焊接方法 | TIG-直流,加丝或不加丝 |
输入电源 | 三相 400V / 415V+10% - 50 / 60Hz 包括多电压套件选项200 - 480V |
空载电压 | 98V |
焊接电流 | 5到300A - 恒流或脉冲 |
焊接电流精度 | 当I>100A时,士1%;当I≤100A时,士1A |
负载持续率 | 300A /60% - 240A /100% |
驱动控制 | 焊炬旋转:恒速或脉冲送丝:恒速或脉冲/自动退丝 AVC - 电弧弧长控制 OSC - 焊炬摆动控制 |
保护气体控制 | 带安全阀焊接气体以及背面保护气体控 |
电源冷却 | 强制风冷 |
焊炬冷却 | 带流量安全阀内置水冷循环系统 |
焊接过程实时数据显示/记录(永久性) | 电弧电压,焊接电流,焊接位置,焊接速度和送丝速度 |
实时数据采 | 硬盘 / USB记忆盘 |
三、全自动化焊接提升焊接质量与一贯性 – 宝利苏迪自动管道焊机MUIV
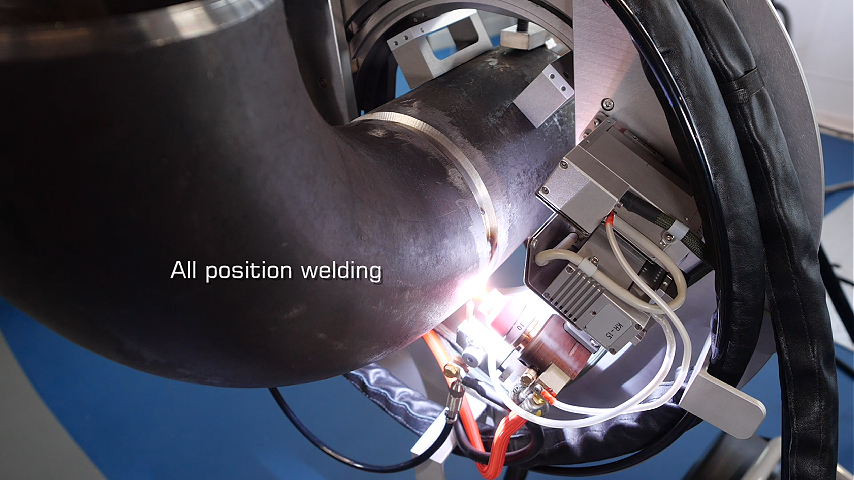
MUIV自动管道焊接采用全位置轨道式自动焊接方式,通过程序控制焊接动作及相关参数,使焊接过程按照设定程序重复执行,减少人工操作差异,提升焊接过程的可重复性与一致性。针对中厚壁、多层多道焊接,可根据具体机头配置执行相应的焊枪运动、摆动及焊接速度控制,帮助稳定焊接轨迹与各道焊缝的成形过程。
MUIV 系列配有不同规格的机头,可根据管道外径及空间尺寸选择相应型号,满足不同管径接头的自动化焊接需求。
宝利苏迪MUIV 自动管道焊机部分型号及参数
MUIV 8/38 | MUIV 19/80 | MUIV 25/12 | MUIV 114/275 | |
最小可焊 管外径 | 8mm | 19mm | 25mm | 114mm |
最大可焊 管外径 | 38mm | 80mm | 128m | 275mm |
夹持方式 | P型可调节夹持或C型水冷夹持 | |||
AVC/OSC功能 | 可选 | |||
送丝机构 | 外置送丝机 | 一体式或外置送丝机 | ||
四、热丝 TIG进一步提升填充效率 – 宝利苏迪MUIV焊丝加热功能
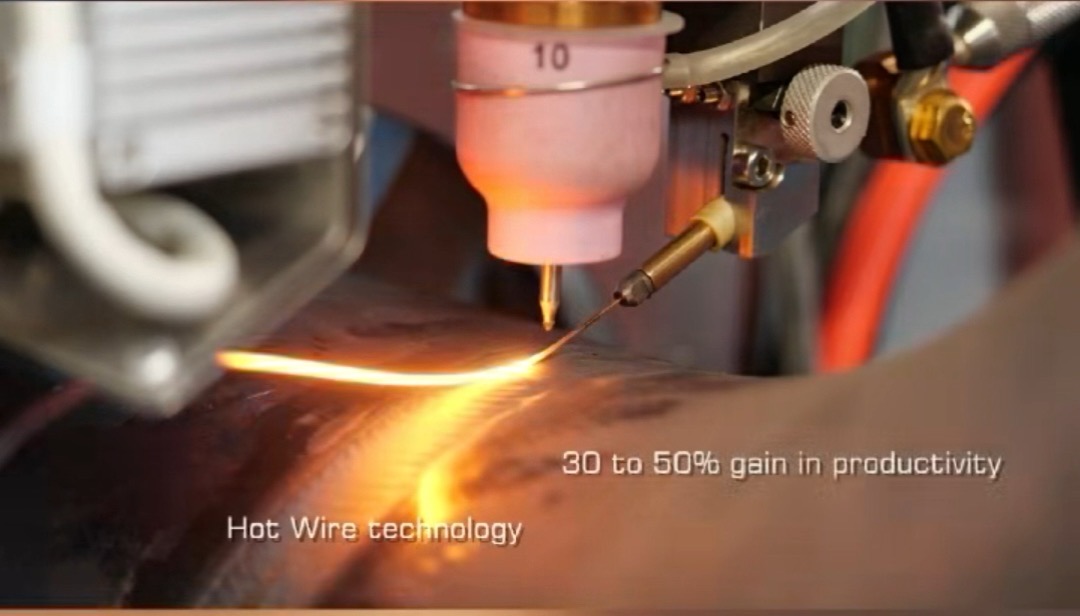
宝利苏迪P6自动氩弧焊机除了基础的逆变电源外,还配备了单独的热丝电源,该电源对填充焊丝进行额外加热,使焊丝进入熔池前获得一定热量,从而提高焊丝熔化与沉积效率。
对于填充量较大的中厚壁管接头,热丝技术有助于提高填充阶段的效率,减少部分填充作业时间。在满足焊接工艺要求的前提下,可进一步提升生产效率。相较于手工氩弧焊,自动氩弧焊接的效率是前者的2-3倍,热丝技术对填充焊丝进行加热,将生产效率进一步提升30%—50%。
采油树阀体法兰与接管短节的焊接,需要同时考虑材料性能、焊缝一致性与生产效率。POLYSOUDE具备60年焊接应用经验,可为客户提供专家级焊接工艺,助力客户工艺评定。P6 自动氩弧焊接电源与 MUIV自动管道填丝焊机的配合使用,更是通过焊接参数控制、程序化执行及热丝填充技术,为中厚壁管道接头焊接提供可靠设备保障。
除了采油树阀门法兰与接管短节的焊接之外,宝利苏迪全位置管道焊机MUIV还可应用于油气开采、油气输送领域的井口设备管路焊接,海底电缆管道焊接,钻采平台支撑钢管焊接,陆地或海洋长输管路焊接等。
FAQ1:自动氩弧焊与手工氩弧焊相比,效率能提高多少?
A:相比手工氩弧焊,自动氩弧焊的效率是前者的2-3倍,热丝技术对填充焊丝进行加热,将生产效率进一步提升30%—50%。
FAQ2:自动氩弧焊填丝焊接,可以使用V型坡口吗?
A:自动氩弧焊一般推荐使用U型坡口,但V型坡口因为加工简单,现场施工方便的优势,仍是很多应用中的常见选择。
FAQ3:双相不锈钢氩弧焊接有哪些难点?
A:双相不锈钢由铁素体和奥氏体组成。焊接热循环会影响焊缝及热影响区的组织状态;热输入、冷却速度或层间温度控制不当,都将影响接头原有的耐高压、耐腐蚀性能,从而影响石油管道的使用安全与使用寿命。
关注宝利苏迪官方抖音、视频号,了解更多宝利苏迪MUIV系列全位置自动氩弧焊机相关信息。